 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Ekstrudiranje PVC cevi: zakaj nizek navor ne pomeni visoke kakovosti?
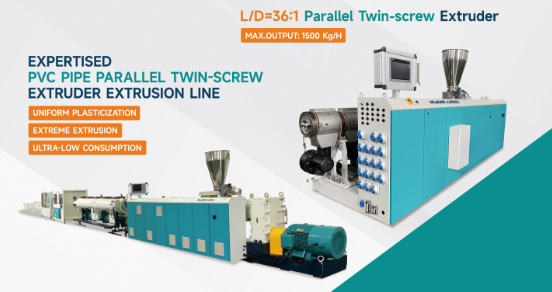
Ningbo Fangli Technology Co., Ltd.je aproizvajalec mehanske opremez več kot 30-letnimi izkušnjamioprema za iztiskanje plastičnih cevi, nova oprema za varstvo okolja in novi materiali. Fangli je bil od svoje ustanovitve razvit na podlagi uporabnikovih zahtev. Z nenehnim izboljševanjem, neodvisnimi raziskavami in razvojem osnovne tehnologije ter prebavo in absorpcijo napredne tehnologije in drugih sredstev smo razviliLinija za ekstruzijo PVC cevi, Linija za ekstruzijo cevi PP-R, Linija za ekstruzijo cevi za vodo / plin iz PE, ki ga je kitajsko ministrstvo za gradbeništvo priporočilo za zamenjavo uvoženih izdelkov. Pridobili smo naziv »Prvorazredna blagovna znamka v provinci Zhejiang«.
V postopku iztiskanja PVC cevi se pogosto zmotno pripisuje veliko anomalij pri obdelavinezadostno mazanje. Ko navor naraste, tok taline postane nestabilen ali če površina cevi postane hrapava, je v številnih tovarnah takojšnja reakcija dodajanje več maziva. Kratkoročno navor pade, pretok materiala se izboljša in proizvodna linija teče bolj gladko, kar vodi do preprostega zaključka, da je težava rešena.
Prekomerno mazanje običajno ni namerno, ampak se razvija postopoma s ponavljajočimi se prilagoditvami postopka. Ko proizvodna linija naleti na nihanje tlaka, grobe površine, občasno zagozditev materiala, slabo taljenje ali povečano obremenitev pri iztiskanju, operaterji ponavadi postopoma dodajajo mazivo. Začetna proizvodnja dejansko postane bolj gladka. Ko pa učinek mazanja postane premočan, delci smole čezmerno zdrsnejo znotraj cevi, preden se popolnoma stopijo. To vodi do zmanjšane hitrosti taljenja, zmanjšane kohezije taline, nestabilne plastifikacije in posledično ožjega predelovalnega okna. Ker se zdi, da oprema še vedno deluje gladko, je takšne težave pogosto težko takoj odkriti v delavnici.
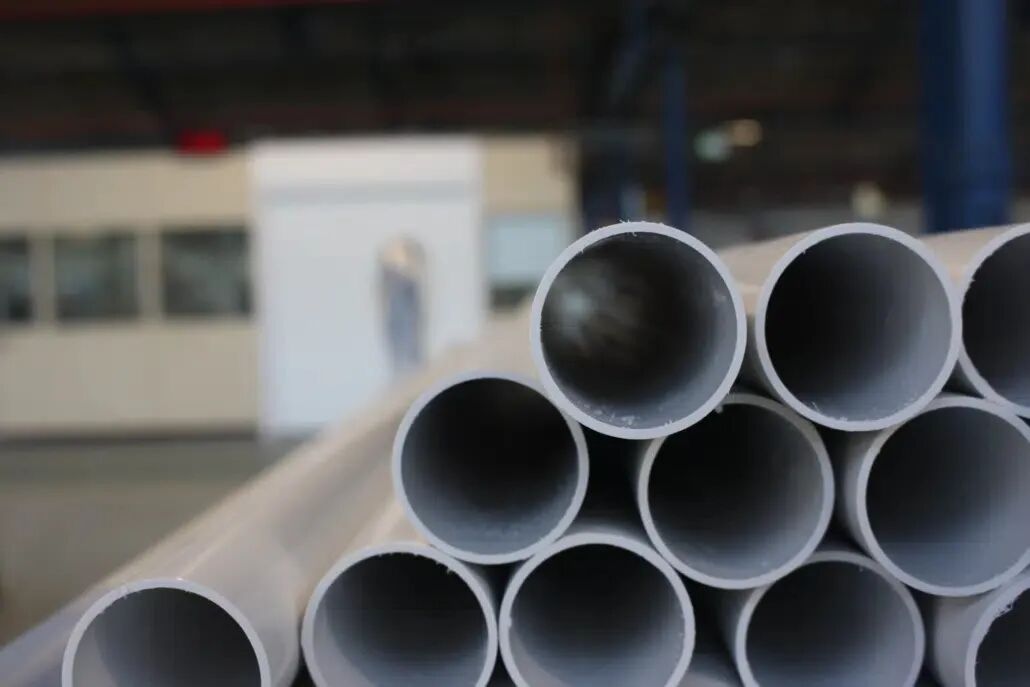
Druga pogosta napačna predstava je, da "manjši navor pomeni boljše mazanje." V resnici se ekstrudiranje PVC-ja opira na nadzorovane procese taljenja in striženja. Prekomerno mazanje oslabi učinkovito strižno delovanje vijaka, kar povzroči nezadosten prenos energije za taljenje. Čeprav material lažje teče, lahko to hitro povzroči nepopolno zlitje, dolgočasne ali belkaste površine, nestabilno vakuumsko dimenzioniranje, zmanjšano udarno trdnost, nihanja debeline stene, nezadostno trdnost zvarnih linij, dimenzijsko nestabilnost in kopičenje matrice – še posebej izrazito med hitrim ekstrudiranjem.
Pri formulacijah z visoko polnitvijo CaCO₃ postane ta težava še bolj pomembna. Velika količina polnila oslabi učinkovito vez med delci smole, prevelika količina maziva pa dodatno zmanjša učinkovitost taljenja. Posledica tega je počasnejša plastificacija, nihanje tlaka taline, zmanjšana trdnost taline, krhke mehanske lastnosti in zmanjšana doslednost obdelave v različnih izmenah. Nekatere tovarne v prizadevanju za izboljšanje pretočnosti še naprej dodajajo več maziva, s čimer nenamerno potisnejo formulacijo dlje od optimalnega ravnovesja obdelave. To je pomemben razlog, zakaj se številne formulacije PVC cevi z visokim polnilom, čeprav jih je enostavno zagnati, težko vzdržujejo dolgoročno stabilno proizvodnjo.
Zato mazanja ni mogoče ovrednotiti ločeno od celotnega sistema obdelave. Na njegovo učinkovitost skupaj vpliva več dejavnikov, vključno z vsebnostjo polnila, ACR, CPE, stabilizatorskim sistemom, geometrijo polža, hitrostjo ekstrudiranja, temperaturnim profilom in zasnovo matrice. Ista shema mazanja, ki se dobro obnese v sistemu z nizko vsebnostjo polnila, lahko sproži neustrezno fuzijo v sistemu z veliko polnitvijo.
Izkušeni predelovalci se ne ukvarjajo s tem, "katero mazivo je najmočnejše", ampak bolj ali "sistem mazanja vzdržuje optimalno ravnovesje fuzije." Odlična PVC formulacija ne zasleduje najnižjega možnega navora; namesto tega si prizadeva za najboljše ravnovesje med kakovostjo fuzije, pretokom taline, stabilnostjo obdelave in mehanskimi lastnostmi. V dejanski proizvodnji je nizek navor le indikator procesa, ne indikator kakovosti. Pravi cilj je vedno stabilna fuzija, stabilne dimenzije, stabilna kakovost površine in dolgoročna dosledna proizvodnja. Navsezadnje lahko formulacija, za katero se danes zdi, da nudi boljšo pretočnost, jutri lahko postane vir pritožb glede kakovosti.
Če potrebujete več informacij,Ningbo Fangli Technology Co., Ltd.vas pozdravlja, da se obrnete za podrobno poizvedbo, vam bomo zagotovili strokovne tehnične smernice ali predloge za nabavo opreme.
Pošlji povpraševanje
X
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov.
Politika zasebnosti