 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Pogoste napačne predstave o ekstrudorjih z dvema polžema: razbijanje tradicionalnih prepričanj za optimizacijo postopkov iztiskanja
Ningbo Fangli Technology Co., Ltd.je aproizvajalec mehanske opremes skoraj 30-letnimi izkušnjamioprema za iztiskanje plastičnih cevi, nova oprema za varstvo okolja in novi materiali. Fangli je bil od svoje ustanovitve razvit na podlagi uporabnikovih zahtev. Z nenehnim izboljševanjem, neodvisnimi raziskavami in razvojem osnovne tehnologije ter prebavo in absorpcijo napredne tehnologije in drugih sredstev smo razviliLinija za ekstruzijo PVC cevi, Linija za ekstruzijo cevi PP-R, Linija za ekstruzijo cevi za vodo / plin iz PE, ki ga je kitajsko ministrstvo za gradbeništvo priporočilo za zamenjavo uvoženih izdelkov. Pridobili smo naziv »Prvorazredna blagovna znamka v provinci Zhejiang«.
V industriji mešanja plastike se skoraj vsak plastični del opira na sofisticirano obdelavo polimernih formulacij sdvopolžni ekstruderji(TSE). S svojimi odličnimi lastnostmi mešanja, visoko proizvodno učinkovitostjo in vrhunsko konsistenco izdelka,dvopolžni ekstruderjiso postali nesporni voditelji v kontinuiranem mešanju.
Kljub temu, da se ta tehnologija razvija že več kot stoletje, ima veliko strokovnjakov še vedno napačne predstave o njenih temeljnih načelih, kar vodi do odstopanj med širitvijo zmogljivosti ali dejansko proizvodnjo. Danes bomo podrobno analizirali 5 najpogostejših napačnih predstav o dvopolžnih ekstrudorjih.
Zmota 1: Zmogljivost dvojnega vijaka je izjemno občutljiva na obrabo
Mnogi verjamejo, da se bo zmogljivost stroja, ko se vijaki obrabijo, strmo zmanjšala. Resničnost je taka: ekstrudorji z dvema polžema so na splošno manj občutljivi na obrabo kot ekstruderji z enim polžem.
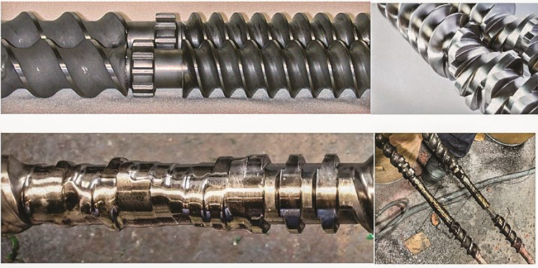
Ni nujno, da je vijak tako nedotaknjen in sijoč kot zgornja slika; vendar nikakor ni dovoljeno nositi v obsegu, prikazanem na spodnji sliki. (Vir slike: Leistritz)
- Pozitivna transportna prednost:Ko-rotacijski dvojni vijaki imajo edinstven učinek samobrisanja. Nasprotne površinske hitrosti v coni prepletanja zagotavljajo močnejšo pozitivno transportno sposobnost kot enojni polži.
- Velika toleranca za obrabo:Pri postopkih z dvema polžema lahko vijačni elementi ali obloge cevi običajno še vedno pravilno delujejo tudi pri obrabi premera 3-5 %. To je zato, ker lahko neodvisno prilagodimo hitrost vijaka, da kompenziramo povečane razdalje. Nasprotno pa je meja obrabe pri enojnih vijakih običajno le 1-2 %.
- Nizki lokalni nadomestni stroški:Dvojni vijaki uporabljajo modularno zasnovo gradnikov. Obraba je pogosto skoncentrirana na območjih visokega striga in pritiska (približno 25-30 % celotne dolžine), zato vzdrževanje zahteva zamenjavo le teh posebnih komponent.
Strokovni nasvet:Vijake je običajno treba zamenjati štirikrat pogosteje kot sode. To je zato, ker so konice vijaka ves čas v stiku z materialom, medtem ko se površina cevi dotika določenih elementov le približno 25 % časa.
Napačno prepričanje 2: polnilo za zračnike lahko reši vse težave s poplavljanjem zračnikov
Ko na odprtini za prezračevanje pride do "poplave pri prezračevanju", mnogi instinktivno dodajo polnilo za prezračevanje. Vendar pa to pogosto deluje zgolj kot "obliž", ki prikrije težavo in lahko celo po nepotrebnem zaplete sistem.
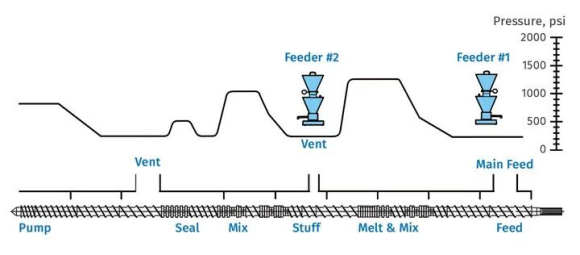
Idealna zasnova vijaka zagotavlja ničelni tlak na odzračevalnih in spodnjih dovodnih točkah
- Zasnova je ključnega pomena: če je zasnova vijaka neustrezna ali je v črpalnem delu močan protitlak, bo talina tekla neposredno v odzračevalni stolpec. Polnilo za prezračevanje ne more bistveno rešiti poplave, ki jo povzroči slaba zasnova vijaka.
- Pravi namen polnila za odzračevanje: primeren je za formulacije, ki vsebujejo nestaljene materiale (npr. praškasta polnila), pri čemer preprečuje, da bi se te trdne snovi nabirale na odprtini za odzračevanje, ko jih prenaša para z visoko hitrostjo.
- Analiza temeljnega vzroka: Če normalno delujoča zračnica nenadoma začne poplavljati, je treba dati prednost preverjanju obrabe vijaka/cevi, okvare hladilnega sistema, blokade zaslonskega paketa ali visokega tlaka matrice, namesto da se zanašate na polnilo zračnika.
Zmota 3: Pričakovanje enostopenjskega linearnega povečanja od laboratorija do proizvodne linije
"Formulacija je delovala v laboratoriju, zato bo zagotovo delovala na proizvodni liniji." Ta predpostavka v praksi pogosto ne uspe.
- Kompleksnost mejnih pogojev: povečanje obsega za proizvodnjo vključuje več "robnih pogojev", vključno s prostim volumnom, prenosom toplote (nadzor temperature taline), prenosom mase (mešanje in izhlapevanje) in omejitvami navora.
- Nelinearno povečevanje: procesi z omejeno prostornino se merijo s kubikom premera vijaka (D³), medtem ko se procesi, omejeni s prenosom toplote, merijo s kvadratom (D²). Razlika med temi je bistvena.
- Praktično pravilo: pretok laboratorijske ali pilotne linije ne sme biti manjši od 1/10 ciljnega pretoka proizvodnje. Če je vrzel večja, se zanesljivost izračunov povečanja znatno zmanjša.
Zmota 4: Ekstruderji z dvojnim polžem niso primerni za vbrizgavanje tekočin
Doseganje ravni vbrizgavanja tekočine v komercialnem obsegu, ki presega 70 %, je povsem izvedljivo.
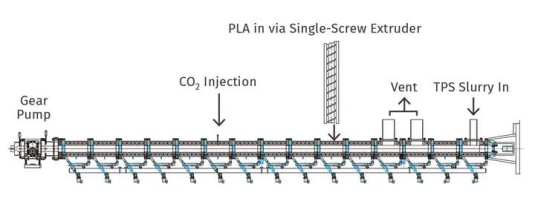
Optimizirana zasnova z dvojnim polžem, ki vključuje talilne, mešalne, vbrizgavanje superkritičnega CO₂, hlajenje in črpalne dele
- Ključni dejavniki: Bistvo uspešnega vbrizgavanja je v viskoznosti tekočine in njeni topnosti v polimeru.
- Raznolika oprema: sisteme za vbrizgavanje, kot so zobniške črpalke, batne črpalke, peristaltične črpalke ali membranske črpalke, je mogoče izbrati glede na značilnosti tekočine.
- Tehnika postopnega vbrizgavanja: Pri visokoodstotnih tekočih formulacijah (npr. >70 %) je ključno postopno, postopno vbrizgavanje, da se prepreči kopičenje tekočine v vijačnih kanalih.
- Superkritične aplikacije: Sodobna tehnologija dvojnega vijaka lahko stabilno vbrizgava superkritične tekočine za penjenje, dehlapljenje ali pomožno plastifikacijo.
Zmota 5: Specifični navor (ali gostota navora) je edini indikator navora
Pri ocenjevanju zmogljivosti ekstruderja se pogosto razpravlja o "specifičnem navoru" (ST, znan tudi kot gostota navora, TD).
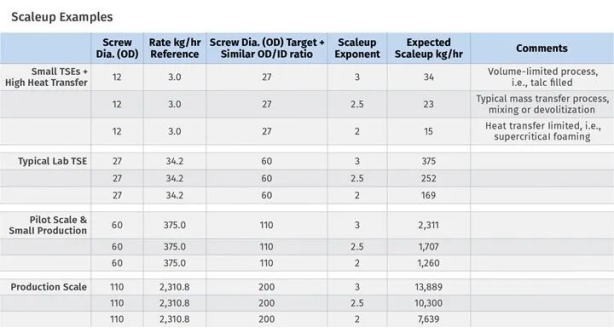
Enak specifični navor, vendar različna razmerja OD/ID povzročijo zelo različne proste prostornine in lastnosti obdelave
- Definicijska omejitev: Formula za specifični navor je ST = Md / a³, kjer je Md največji navor na gred, a pa sredinska razdalja.
- Spregleda prostornino: Ta izračun ne odraža proste prostornine vijaka (FV). Prosta prostornina je odvisna od razmerja med zunanjim in notranjim premerom vijaka (OD/ID) in neposredno vpliva na pretok materiala.
- Celovita ocena: Pri izbiri opreme je treba najti optimalno razmerje med zmogljivostjo navora in razpoložljivo prostornino vijaka.
Razumevanje temeljne logike mešanja z dvojnim polžem in izogibanje tem pogostim kognitivnim pastem je prvi korak k izboljšanju kakovosti in učinkovitosti proizvodnje.
Če potrebujete več informacij,Ningbo Fangli Technology Co., Ltd.vas pozdravlja, da se obrnete za podrobno poizvedbo, vam bomo zagotovili strokovne tehnične smernice ali predloge za nabavo opreme.
Pošlji povpraševanje
X
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov.
Politika zasebnosti